Produire de l’air comprimé consomme bien plus d’électricité que l’énergie mécanique finalement utilisée à l’autre bout du réseau : c’est la nature même de la compression qui explique ce faible rendement, pas un défaut d’entretien particulier. L’air comprimé reste pourtant traité, dans beaucoup d’ateliers, comme une ressource gratuite parce qu’invisible sur la facture directe.
Un rendement structurellement faible
La compression de l’air dissipe une grande partie de l’énergie fournie sous forme de chaleur, avant même que l’air comprimé n’atteigne l’outil qui l’utilise. Ce rendement limité n’est pas propre à un modèle de compresseur défaillant : c’est une caractéristique physique du procédé, qui rend chaque perte en aval — fuite, surpression, mauvais dimensionnement — proportionnellement plus coûteuse que sur un réseau électrique classique.
C’est ce qui explique qu’une fuite modeste, presque insignifiante en apparence, pèse davantage sur la facture d’air comprimé qu’une fuite équivalente sur un autre fluide : le coût de production de l’air perdu s’ajoute au gaspillage lui-même.
Toutes les fuites ne se situent pas sur les raccords visibles : une vanne interne mal étanche ou un outil pneumatique resté sous pression après usage consomme en continu, sans qu’aucun sifflement ne le trahisse à l’oreille. Un contrôle qui se limite à une inspection visuelle des tuyaux passe à côté de cette catégorie de pertes, souvent aussi importante que les fuites externes classiques.
La pression de service, un réglage trop souvent oublié
Régler la pression du réseau au-dessus du besoin réel des équipements, par précaution ou par habitude héritée d’une ancienne configuration, augmente la consommation sans bénéfice pour la majorité des usages. Un réseau ajusté au besoin le plus exigeant, plutôt qu’à une marge excessive appliquée à l’ensemble, réduit la facture sans dégrader les performances des outils qui en dépendent.
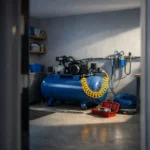
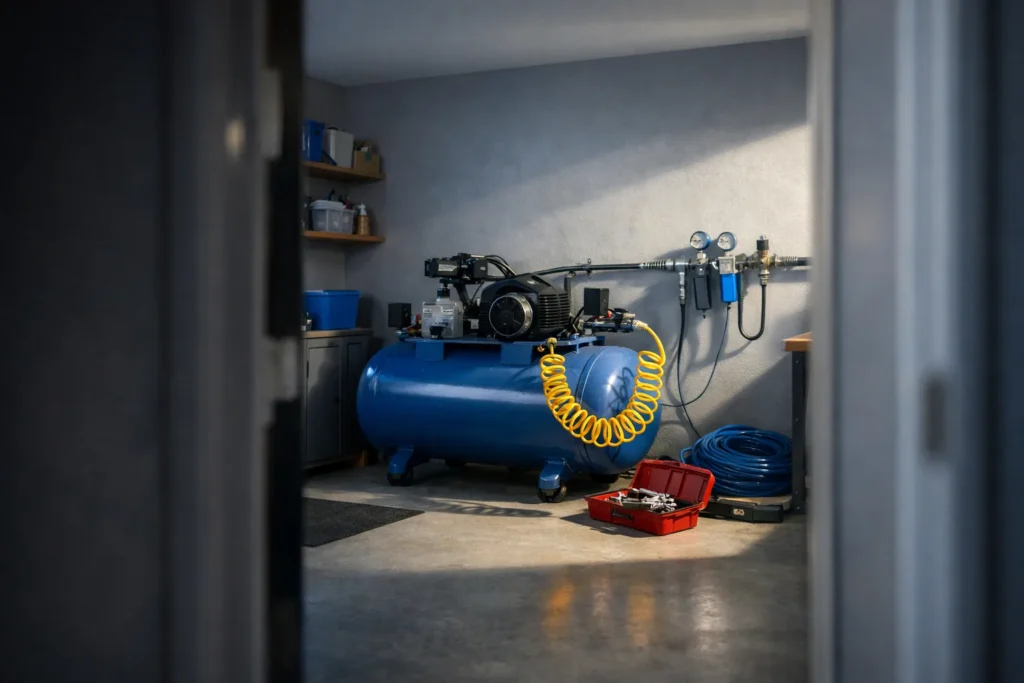
Un compresseur surdimensionné par rapport au besoin réel de l’atelier fonctionne rarement à son rendement optimal : il passe une grande partie de son temps à charge partielle, un régime où son rendement énergétique se dégrade nettement par rapport à un fonctionnement proche de sa capacité nominale. Adapter la taille du compresseur, ou répartir la production d’air sur plusieurs unités selon les besoins du moment, corrige ce défaut structurel mieux qu’un simple réglage de pression.
La chaleur dégagée par la compression, généralement perdue dans l’air ambiant de la salle des compresseurs, peut dans certains cas être récupérée pour préchauffer de l’eau ou de l’air utilisé ailleurs dans l’atelier. Cette récupération ne s’improvise pas et dépend fortement de la configuration existante, mais elle illustre qu’une partie de l’énergie considérée comme perdue peut trouver un second usage plutôt que de se dissiper sans aucun bénéfice.
Le choix du diamètre des tuyaux et flexibles influence également le rendement du réseau : une section trop étroite pour le débit demandé crée une perte de charge qui oblige le compresseur à fournir une pression plus élevée à la source pour compenser, ce qui consomme davantage d’énergie sans bénéfice pour l’outil final. Un réseau bien dimensionné, dès sa conception, évite ce surcoût permanent qu’aucun réglage ultérieur ne corrige complètement.
Un sécheur d’air, quand le procédé l’exige, ajoute lui-même une consommation propre au réseau : le choisir et le régler selon le besoin réel d’humidité résiduelle, plutôt que par précaution maximale systématique, évite d’ajouter une dépense continue à un poste déjà coûteux par nature.
L’entretien, un levier continu plutôt qu’un chantier ponctuel
La chasse aux fuites sur un réseau d’air comprimé n’est pas une opération unique : un réseau non surveillé régénère ses fuites au fil du temps, sur des raccords qui se desserrent ou des flexibles qui s’usent. Un contrôle périodique, même simple, rapporte davantage sur ce poste que sur beaucoup d’autres équipements de l’atelier, précisément à cause de son faible rendement de base.
Cette logique de surveillance continue rejoint le suivi nécessaire d’une fuite d’eau : dans les deux cas, la mesure régulière précède et oriente la réparation, plutôt que l’inverse. Le site de l’ADEME propose des repères pour optimiser un réseau d’air comprimé industriel.